公司热线: 蔡生:13592796488
PE立体大袋包装设备的方法步骤
PE立体大袋包装设备:标准化作业流程与关键方法解析
随着工业包装智能化与化需求的持续提升,PE立体大袋包装设备凭借其优异的承重性能、防潮防尘特性以及空间利用效率,已成为粉体、颗粒及化工原料等行业的主流包装方案。在实际生产应用中,设备运行的稳定性和包装质量的性,不仅取决于设备本身的性能,更依赖于操作人员对方法步骤的掌握与规范执行。本文从设备准备、运行控制与收尾维护三个维度,系统梳理PE立体大袋包装设备的核心操作流程与技术要点。
作业前准备与参数预设:保障流程的起点
设备投入运行前的规范化检查,是整套包装流程连续的先决条件。操作人员应首先对设备主体及附属系统进行系统性确认,包括但不限于供袋仓的袋料充足性、成型器与热封机构的清洁状态,以及气动管路的气压稳定性。尤其需要重点检查热封刀口的温度均匀性与硅胶垫的完好程度,因为立体袋的底部与上口热封质量直接关系到包装的密封性与后期堆码强度。
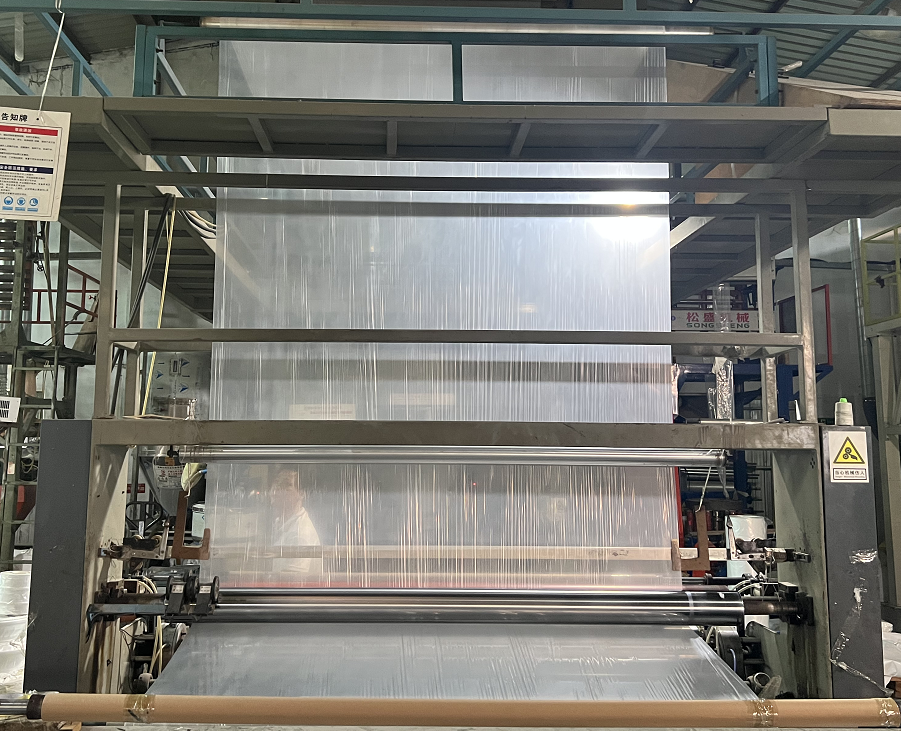
在空机调试阶段,需根据PE立体袋的实际尺寸(如袋宽、袋长及折边深度)调整袋成型导板的间距与导向轨道的限位位置。与此同时,针对不同的物料特性,应在触控屏上预设充填重量、充填速度及封口温度曲线。例如,对于流动性较好的颗粒物料,可适当提高给料初速并减小补料周期;对于易产生粉尘的粉体物料,则需开启除尘联动系统,并延长压实与排气时间。完成上述预设后,应进行试运行,观察空袋的吸附、开袋、成型及牵引动作是否流畅,确认无卡袋、歪斜或热封不牢现象后方可进入连续生产状态。
运行中的同步控制与质量控制:稳定输出的核心
PE立体大袋的成型包装过程涉及理袋、供袋、开袋、充填、排气、热封及输出等多个动作的紧密衔接。在正常运行阶段,设备各工位需保持高度同步。具体而言,真空吸盘组件应平稳地将立体袋从储袋仓分离并移送至成型工位,随后由夹袋机构准确夹持袋口,并同步完成袋底与袋侧边的预成型。在此环节中,光电传感器与接近开关的协同检测是实现闭环控制的关键,位置偏差均应触发自动校正或停机报警,以避免产生废袋。
充填工序中,螺旋给料机或电子秤重系统的控制逻辑对计量精度影响显著。设备通常采用“快加、中加、慢加”三段式给料模式,在接近目标重量时自动切换至点动补料状态,从而兼顾效率与精度。同时,设备内置的振实机构可在充填过程中对袋体进行适度振动,促使物料密实并改善袋形饱满度,为后续封口创造平整条件。在热封阶段,加热温度、封口压力与保压时间是决定密封强度的三项关键参数。操作人员应依据PE薄膜的材质厚度及环境温度,适时微调加热功率与时序,熔合界面无气泡、无拉丝,且冷却定型后热封边抗拉强度满足仓储运输要求。
收尾清理与定期维护:延续设备寿命的保障
当批次生产结束或需更换物料品种时,规范化的收尾操作同样不能忽视。首先应停止供料并排空料仓及给料螺旋内的残余物料,随后对与物料直接接触的料斗、成型筒、夹袋爪及热封刀进行清理,防止物料残留结垢或腐蚀密封件。对于热封机构,应在温度降至常温后用软布擦拭刀面,避免使用硬质刮铲损伤聚四氟乙烯涂层。此外,气源处理三联件应定时排水,并检查油雾器油位,保证气动元件的润滑性能。
从更长期的视角来看,建立周期性维护保养制度较为必要。例如,定期检查并更换吸盘磨损件、校正称重传感器零点、紧固传动链条的张紧度,以及检测各安全门开关和急停按钮的灵敏性。通过对上述步骤的标准化执行,不仅可大幅降低非计划停机频次,还能使包装成品率长期维持在理想水平。展望未来,随着自动化控制技术向数据采集与远程诊断方向演进,PE立体大袋包装设备的方法步骤将逐步向智能自适应和少人化值守过渡,为企业降本增效提供持续动力。